


Ako dodávateľ formy na tlakové liatie osvetlenia som bol svedkom výziev, ktoré prináša výroba vysoko kvalitných foriem pre osvetľovací priemysel. V tomto blogu sa podelím o niektoré bežné problémy, s ktorými sa stretávame pri výrobe foriem na tlakové liatie osvetlenia, a prediskutujem možné riešenia.
1. Povrchové chyby
Jedným z najčastejších problémov pri výrobe foriem na odlievanie pod tlakom sú povrchové defekty. Tieto môžu zahŕňať pórovitosť, studené uzávery a záblesky.
Pórovitosť
Pórovitosť vzniká vtedy, keď sa plyn zachytí vo vnútri odliatku počas procesu tlakového liatia. Môže to byť spôsobené viacerými faktormi, ako je nesprávne odvzdušnenie vo forme, vysoký obsah plynu v roztavenom kove alebo rýchle tuhnutie. V prípade foriem na osvetlenie môže byť pórovitosť obzvlášť problematická, pretože môže ovplyvniť vzhľad a výkon konečného produktu osvetlenia. Na riešenie pórovitosti je nevyhnutné zabezpečiť správny dizajn vetrania vo forme. To môže zahŕňať pridanie vetracích otvorov na strategických miestach, aby sa umožnil únik plynu počas procesu odlievania. Okrem toho kontrola obsahu plynu v roztavenom kove pomocou vhodných techník tavenia a odplynenia môže pomôcť znížiť pórovitosť.
Studené uzávery
Studené uzávery nastanú, keď sa stretnú dva prúdy roztaveného kovu a nedokážu sa správne spojiť. Môže to byť spôsobené nízkymi teplotami liatia, pomalými rýchlosťami vstrekovania alebo nesprávnou konštrukciou vtoku. Pri liatí pod tlakom môžu studené uzávery viesť k slabým miestam vo forme a ovplyvniť celkovú kvalitu osvetľovacieho komponentu. Aby ste predišli studeným uzáverom, je dôležité udržiavať vhodnú teplotu liatia a rýchlosť vstrekovania. Konštrukcia brány by mala byť tiež optimalizovaná, aby sa zabezpečil hladký a rovnomerný tok roztaveného kovu do dutiny formy.
Flash
Flash je prebytočný kov, ktorý sa tvorí okolo okrajov odliatku. Zvyčajne je to spôsobené nesprávnym upnutím formy, opotrebovanými komponentmi formy alebo nadmerným vstrekovacím tlakom. Blesk ovplyvňuje nielen estetický vzhľad formy osvetlenia, ale vyžaduje si aj dodatočné dodatočné spracovanie na odstránenie. Na zníženie vzplanutia je dôležitá pravidelná údržba formy. To zahŕňa kontrolu a výmenu opotrebovaných komponentov, zabezpečenie správnej sily upnutia formy a úpravu vstrekovacieho tlaku podľa potreby.
2. Presnosť rozmerov
Udržiavanie rozmerovej presnosti je ďalšou kritickou výzvou pri výrobe foriem na odlievanie pod tlakom. Osvetľovacie produkty majú často prísne požiadavky na rozmery a akákoľvek odchýlka môže viesť k problémom s montážou alebo k slabému výkonu.
Tepelná expanzia
Počas procesu tlakového liatia je forma vystavená vysokým teplotám, ktoré môžu spôsobiť tepelnú rozťažnosť. Táto expanzia môže viesť k rozmerovým zmenám v dutine formy, výsledkom čoho sú diely, ktoré nespĺňajú požadované špecifikácie. Na kompenzáciu tepelnej rozťažnosti je potrebné navrhnúť formu s príslušnými toleranciami. To môže zahŕňať použitie materiálov s nízkymi koeficientmi tepelnej rozťažnosti a starostlivý výpočet očakávanej rozťažnosti na základe prevádzkovej teploty formy.
Wear and Tear
V priebehu času forma podlieha opotrebovaniu v dôsledku opakovaného kontaktu s roztaveným kovom a mechanických síl, ktoré sú súčasťou procesu tlakového liatia. Toto opotrebovanie môže spôsobiť zmeny rozmerov dutiny formy, čo vedie k nepresným dielom. Pravidelná kontrola a údržba formy môže pomôcť včas odhaliť a riešiť problémy s opotrebovaním. To môže zahŕňať opätovné opracovanie dutiny formy alebo výmenu opotrebovaných vložiek.
3. Problémy s vysunutím
Problémy s vysúvaním sú bežné aj pri výrobe foriem na odlievanie pod tlakom. Ak sa časti nedajú hladko vysunúť z formy, môže to viesť k poškodeniu častí alebo samotnej formy.
Priľnavosť
K adhézii medzi odliatkom a povrchom formy môže dochádzať v dôsledku faktorov, ako sú nevhodné činidlá na uvoľnenie formy, drsné povrchy formy alebo chemické reakcie medzi roztaveným kovom a materiálom formy. Aby sa predišlo priľnavosti, je dôležité používať vysokokvalitné prostriedky na uvoľnenie formy a zabezpečiť, aby bol povrch formy riadne vyleštený. Okrem toho výber správneho materiálu formy, ktorý je odolný voči chemickým reakciám s roztaveným kovom, môže pomôcť znížiť priľnavosť.
Zlomenie vyhadzovacieho kolíka
Vyhadzovací kolík sa môže zlomiť, ak vyhadzovacie kolíky nie sú správne navrhnuté alebo nainštalované. To môže viesť k uviaznutiu dielov vo forme a spôsobiť oneskorenie výroby. Aby sa predišlo zlomeniu vyhadzovacieho kolíka, vyhadzovacie kolíky by mali byť navrhnuté s vhodným priemerom a dĺžkou a mali by byť bezpečne nainštalované vo forme. Nevyhnutná je aj pravidelná kontrola vyhadzovacích kolíkov, či nevykazujú známky opotrebovania alebo poškodenia.
4. Výber materiálu
Voľba materiálu formy je rozhodujúca pri výrobe foriem na ľahké odlievanie. Nesprávny materiál môže viesť k rôznym problémom, ako je zlý prenos tepla, nízka odolnosť proti opotrebovaniu a vysoké náklady.
Prenos tepla
Osvetľovacie formy na tlakové liatie sú počas procesu odlievania vystavené vysokým teplotám. Materiál formy by preto mal mať dobré vlastnosti prenosu tepla, aby sa zabezpečilo rýchle ochladenie roztaveného kovu a zabránilo sa prehriatiu formy. Materiály ako nástrojová oceľ H13 sa bežne používajú v osvetľovacích formách na tlakové liatie kvôli ich vynikajúcim vlastnostiam prenosu tepla.
Odolnosť proti opotrebovaniu
Forma je v kontakte s roztaveným kovom a podlieha oderu a erózii. Formovací materiál s vysokou odolnosťou proti opotrebeniu je nevyhnutný na zabezpečenie dlhej životnosti formy. Na osvetlenie foriem na tlakové liatie sa často vyberajú nástrojové ocele s vysokou tvrdosťou a dobrými vlastnosťami odolnými voči opotrebovaniu.
náklady
Aj keď je dôležité vybrať si vysoko kvalitný materiál formy, cena je tiež dôležitým faktorom. Materiál by mal poskytovať dobrú rovnováhu medzi výkonom a nákladmi. Niektoré alternatívne materiály môžu ponúkať podobný výkon za nižšiu cenu a počas procesu výberu materiálu je dôležité zhodnotiť tieto možnosti.
5. Zložitosť dizajnu
Osvetľovacie produkty majú často zložité tvary a vzory, ktoré môžu predstavovať problémy pri výrobe foriem.
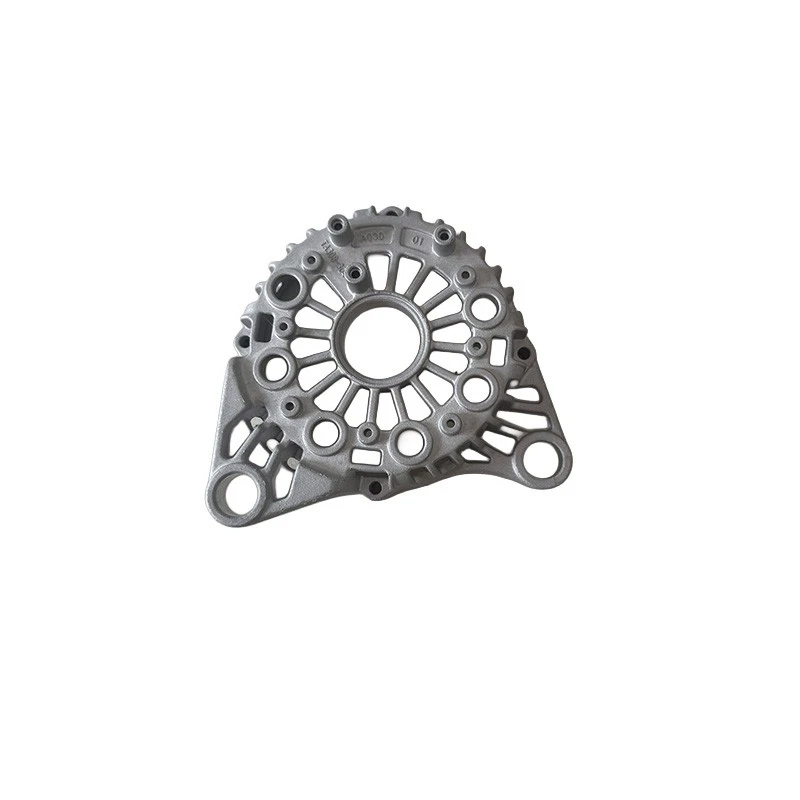
Podrezanie a vložky
Podrezanie v dizajne osvetľovacieho komponentu vyžaduje použitie vložiek vo forme. Návrh a výroba týchto vložiek môže byť zložitá a časovo náročná. Okrem toho je dôležité zabezpečiť správne zarovnanie a uloženie vložiek, aby sa predišlo chybám v odliatku. Na vyriešenie tohto problému je možné použiť pokročilé technológie CAD/CAM na navrhovanie a výrobu doštičiek s vysokou presnosťou.
Tenkostenné profily
Osvetľovacie produkty môžu mať tenkostenné časti, ktoré sa môžu ťažko odlievať. Tenkostenné časti vyžadujú vysoké vstrekovacie tlaky a vysoké vstrekovacie rýchlosti, aby sa zabezpečilo úplné vyplnenie dutiny formy. Tieto podmienky však môžu tiež zvýšiť riziko defektov, ako je pórovitosť a studené uzávery. Na úspešné odlievanie tenkostenných častí môžu byť potrebné špecializované techniky odlievania a návrhy foriem.
Súvisiace produkty
Ak máte záujem aj o iné typy tlakových odlievacích foriem, ponúkame širokú škálu možností, naprForma na tlakové liatie medicínskych zariadení,Forma na tlakové liatie pre domáce spotrebičeaHardware Forma na tlakové liatie.
Záver
Záverom možno povedať, že výroba foriem na odlievanie pod tlakom prichádza s rôznymi výzvami, vrátane povrchových defektov, problémov s rozmerovou presnosťou, problémov s vyhadzovaním, výberom materiálu a zložitosťou dizajnu. Pochopením týchto bežných problémov a implementáciou vhodných riešení dokážeme vyrobiť vysokokvalitné formy na tlakové liatie osvetlenia, ktoré spĺňajú prísne požiadavky osvetľovacieho priemyslu.
Ak máte záujem o osvetľovacie formy na tlakové liatie alebo máte akékoľvek otázky týkajúce sa našich produktov a služieb, odporúčame vám kontaktovať nás pre podrobnú diskusiu a potenciálne obstarávanie. Tešíme sa na spoluprácu pri plnení vašich špecifických potrieb.
Referencie
- Campbell, J. (2003). Odliatky. Butterworth - Heinemann.
- Kalpakjian, S., & Schmid, SR (2013). Výrobné inžinierstvo a technológia. Pearson.
- Whelan, P. (2016). Príručka tlakového liatia: Od základov k pokročilým aplikáciám. Elsevier.


